 検索けんさ
 jp
 English
 日本語
 русский
 Español
 Deutsch
 中文简体
コンテンツ
シフトの開始時に 12 mm の炭素鋼をきれいに切断し、2 時間後には大量のカスが生成されるファイバー レーザーには、通常、切断ヘッドの焦点レンズという問題が 1 つあります。このコンポーネントは、数キロワットのコヒーレント光を数十ミクロン単位のスポットに集中させるため、焦点距離、材料グレード、コーティングの小さな誤差が、エッジの品質の低下、移動速度の低下、光学系の数週間早い故障としてすぐに現れます。バイヤーとプロセス エンジニアにとって実際的な結論は簡単です。焦点距離、基板材料、コーティング、汚染制御という 4 つの変数を中心に光学レーザー レンズを指定し、データシートと同じくらいサプライヤーのプロセス証拠を重視します。以下のセクションでは、動作原理、最も重要な仕様、および事前注文チェックリストについて説明します。
光学レーザーレンズがビーム経路内で行うこと
レーザー共振器は、通常、直径が数ミリメートルから 20 ミリメートルを超えるコヒーレント ビームを放射します。その生のビームはワークピースに対して有用な作業を行うことができません。まず集中する必要があります。集束レンズはこの縮小を実行し、その動作は予測可能な規則に従います。つまり、焦点距離が短くなり、入射ビームの直径が大きくなるにつれて、スポットは小さくなります。高出力の切断ヘッドでは、数十ミクロンの集束スポットが通常であり、これにより、数キロワットのビームが 1 ミリメートルよりも狭い切り目に沿って金属を蒸発させることができます。
スポット サイズと焦点深度の間にはトレードオフがあります。焦点距離が短いと、小さくて強いスポットが生成されますが、焦点ゾーンが浅くなるため、ノズルとプレートの間の距離をしっかりと保つ必要があります。焦点距離が長くなると、より厚いプレート、凹凸のある表面、および剛性の低い固定具に耐えられるより深い焦点ゾーンと引き換えに、ある程度の出力密度が犠牲になります。どちらのオプションが一般的に優れているというわけではありません。適切な焦点距離は、材料の厚さ、機械の状態、およびジョブが要求する仕上げによって異なります。
ほとんどの産業用機械では、レンズだけでは機能しません。コリメートレンズは集束光学系の前のビーム直径を設定し、保護窓がスパッタからシールドし、ステアリングミラーがビームを共振器から送出アームを通ってヘッドまで運びます。その列車のどこかが劣化すると、出力の低下やカーフの歪みなど、同じ症状が発生するため、最も目に見える部品を繰り返し交換するのではなく、パス全体を 1 つのシステムとして扱う効果的なメンテナンスが行われます。
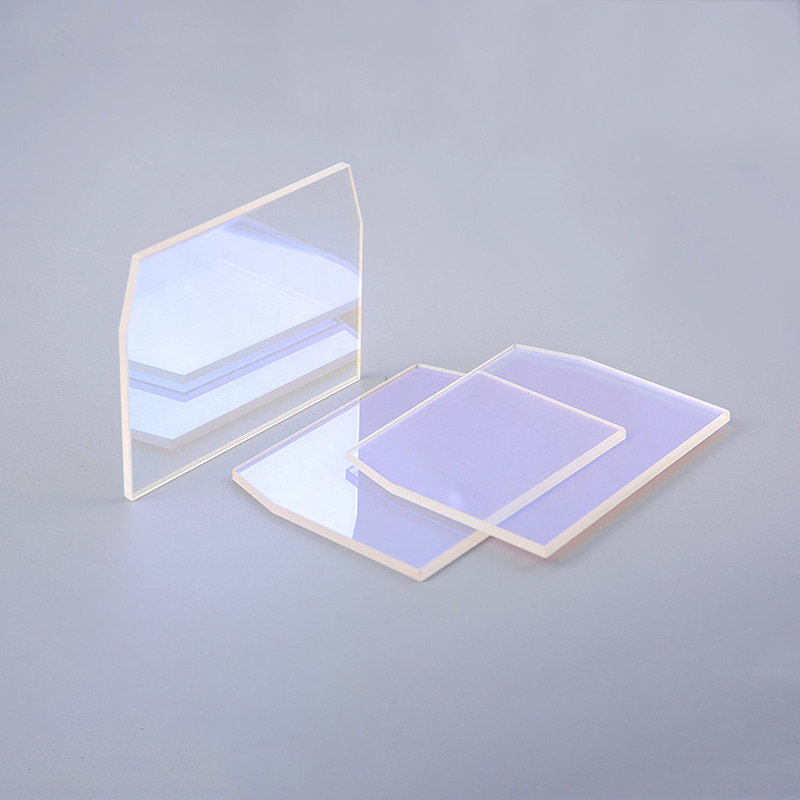 レーザービーム照射用の高精度光学リフレクター ステアリングミラーは共振器から切断ヘッドまでビームを運びますが、その経路のどこかで劣化が生じると出力が低下したり、切り口が歪んだりします。反射率と表面品質を制御して作られたリフレクターは、配信システム全体の維持に役立ちます。 製品を見る→
性能を決めるスペック
4 つのパラメータが実際の結果を支配します。焦点距離は作動距離とスポット サイズを設定します。薄いシートで細かいディテールが必要な場合は、約 38 ~ 100 mm の値が一般的ですが、厚いプレートとより寛容な焦点深度には 150 ~ 190 mm が適しています。レンズの端でのビームクリッピングにより回折が発生し、リムが過熱するため、開口部は入射ビームの直径を十分なマージンで超える必要があり、一般的な工学ルールでは約 1.5 ~ 2 倍である必要があるため、明確な開口部も同様に重要です。
レンズが環境に耐えられるかどうかは、基材とコーティングによって決まります。 10.6 ミクロンで動作する CO2 レーザーにはセレン化亜鉛などの透過性材料が必要ですが、1064 nm のファイバー レーザーは通常、溶融石英または高級光学ガラスを通過します。表面品質と損傷閾値が出力時の寿命を左右します。厳しいスクラッチ掘削制限と、高いレーザー誘起損傷閾値を持つコーティングは、より小さな光学部品を破壊する熱応力に耐えます。
| 材質 | 一般的な波長の適合 | 一般的なレーザーの使用 | 実践メモ |
|---|---|---|---|
| セレン化亜鉛(ZnSe) | 約10.6ミクロン | CO2 切断、彫刻、マーキング | 可視アライメント光を透過します。表面は比較的柔らかいので取り扱いには注意が必要です |
| 溶融石英(シリカ) | 紫外線から近赤外線まで | 1064 nmのファイバーレーザーと高出力システム | 低い熱膨張と高い損傷閾値 |
| 光学ガラス(K9/BK7タイプ) | 可視から近赤外線まで | 低電力の彫刻、位置合わせ、センシング | 経済的で研磨が簡単、限られた力で処理可能 |
| サファイア | 紫外線から中赤外線まで | 過酷な環境の窓と要求の厳しい光学系 | 非常に硬く傷つきにくいが、機械加工が難しい |
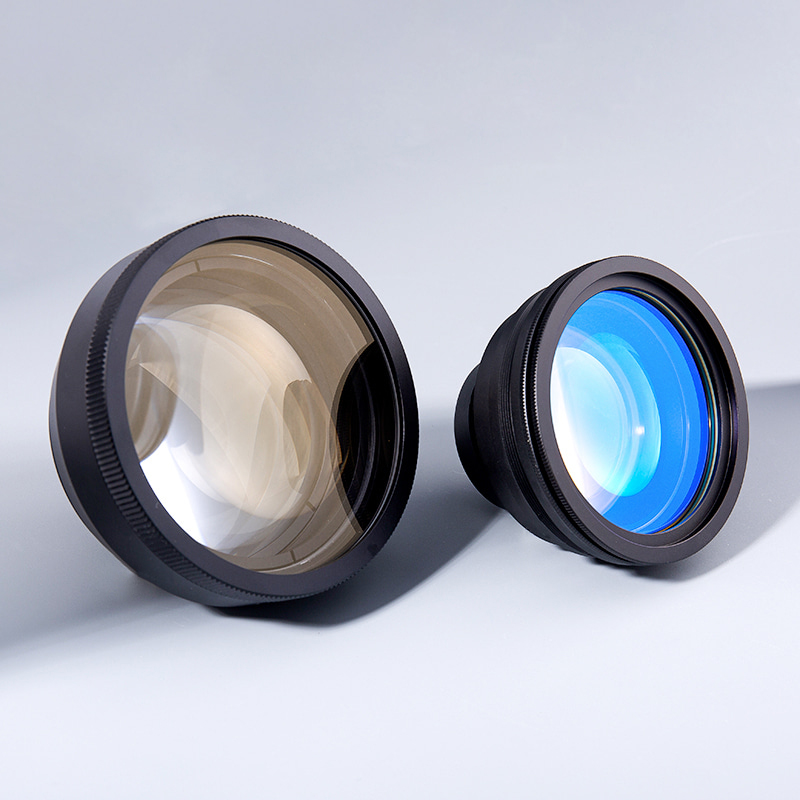 光学レーザーレンズメーカー レンズは球面ミラーと構造コンポーネントから組み立てられ、セキュリティ、測定、家庭用電化製品、レーザー システムなどの分野で広く使用されています。そ... 製品を見る→
アプリケーションがどのような材質を必要とする場合でも、一般的な反射防止ラベルを受け入れるのではなく、正確な動作波長と出力レベルでの透過およびコーティングのデータを要求してください。性能が文書化されているレンズは、通常、前払い費用が高くなりますが、1 年間の生産期間は少なくなります。
レンズを用途に合わせる
切断および溶接ヘッド
報酬の強度をカットします。短焦点から中焦点距離では狭いカーフにパワーが集中し、アシストガスが溶融材料を除去しますが、溶接ヘッドは多くの場合反対方向に移動し、光学部品をスパッタから遠ざけ、溶接ゾーンを広げるために長い焦点距離を使用します。ここでもレンズの形状が重要です。メニスカス設計は、特に高倍率で最小限の球面収差でビームを集束させる必要がある場合に一般的です。
彫刻と細かいマーキング
彫刻では小さなスポット サイズと鮮明なエッジが重要なため、短い焦点距離が優先されますが、細部を鮮明にする浅い焦点深度により、不均一な表面も悪化します。湾曲した部品や不規則な部品にマーキングするには、より長い焦点距離や異なるスキャン形状が必要になる場合があります。そのため、彫刻店では、すべての作業に 1 つの光学部品を強制的に使用するのではなく、複数のレンズ セットを常備していることがよくあります。
医療機器および精密機器
医療用レーザー システムには、工場の現場ではめったに直面しない制約が追加されます。コーティングは強力な洗浄剤に耐える必要があり、材料はロット間で追跡可能でなければならず、規制当局の審査に向けてデバイスに続く文書が続きます。信頼性は単価ではなく、納入された数百の部品間の一貫性によって判断されるため、購入者は再販業者ではなく正式な品質システムを備えたメーカーに向かうことになります。
コーティング、透過、後方反射
コーティングされていないレンズ表面は入射光の数パーセントを反射します。その損失は、ワークピースに到達しないパワーと光学系内部で発生する熱という 2 つの痛手になります。特定の波長向けに設計された反射防止コーティングは、片面の反射率を 1% 未満に押し下げ、透過率を高め、光学素子の熱に伴って焦点を静かに移動させる熱レンズ効果を軽減します。したがって、コーティングの選択はそれ自体が性能仕様であり、技術的背景については研究する価値があります。 光学レーザーレンズのコーティングがどのように性能を向上させるか .
2 番目のコーティング関連のリスクは逆方向に発生します。フォーカス レンズから反射された光は、配信ファイバーまたは共振器に戻る可能性があり、ファイバー システムでは強い戻りが光源自体に損傷を与える可能性があります。後方反射を抑制するコーティング、組み立て中の正しいレンズの向き、および保護窓の定期検査はすべて、この曝露を軽減します。この問題は、誰かがコーティング面や取り付け位置を確認せずに光学部品を交換した後に最も頻繁に発生します。
汚染、洗浄、および耐用年数
レーザーレンズが老朽化して故障することはほとんどありません。汚染により失敗します。スパッタ、ほこり、および単一の指紋がレーザー エネルギーを吸収し、ホット スポットを生成し、高出力で 1 回のシフトできれいな光学部品がひびの入った光学部品に変わってしまう可能性があります。対応は英雄的というよりも手順的なものです。一定の間隔で明るい光の下で光学部品を検査し、パウダーフリーの手袋を使用してレンズの端のみを扱い、ベンチにあるものではなく適切な溶剤と糸くずの出ないワイプを使用して清掃します。これらの手順を一貫して文書化しているショップでは、光学部品の寿命が長くなり、計画外の停止が少なくなります。
保護ウィンドウは、その背後にあるはるかに高価なフォーカス レンズの消耗品シールドとして機能するため、特に注意が必要です。予定どおりに犠牲ウィンドウを交換することは、交換用ウィンドウが交換する部品と同じコーティング品質を備えている限り、フォーカス レンズの寿命を延ばす最も安価な方法の 1 つです。
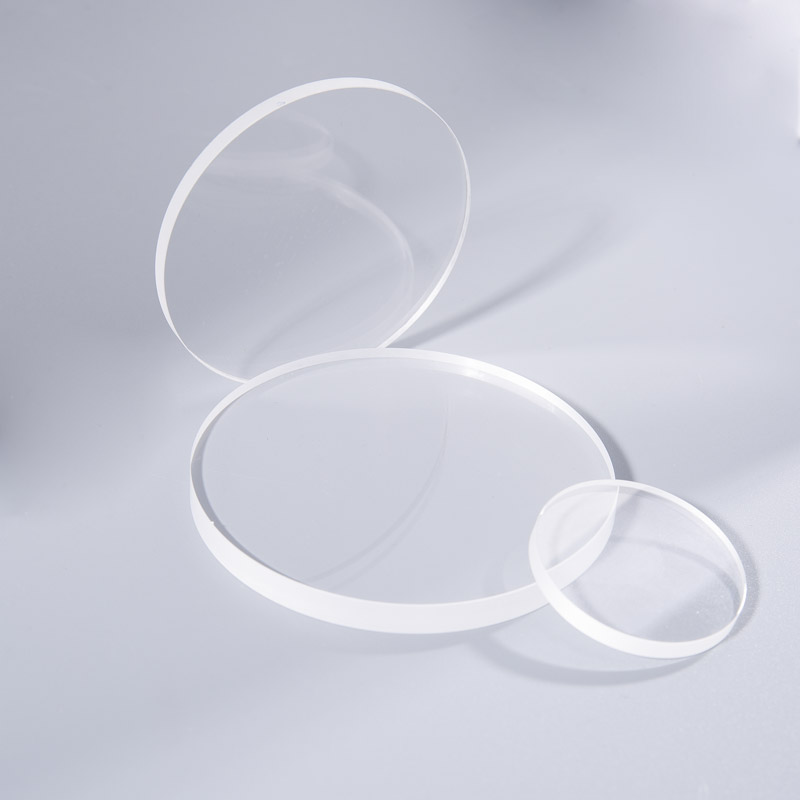 サファイア Optical Window Manufacturers 1. 窓基板は通常、サファイアのような耐久性のある材料など、望ましい光学特性を備えた材料で作られています。これらの透明板は次のような用途に使用されます。 製品を見る→
ご注文前にご確認いただきたいこと
レーザー レンズの調達問題のほとんどは、見積段階での情報のギャップに遡りますが、短いチェックリストでそのほとんどを防ぐことができます。
- 動作波長、平均パワー、ピークパワー、デューティサイクルを書面で確認し、光学部品が 4 つすべての定格に適合していることをサプライヤーに確認してもらいます。
- 公称値だけでなく、焦点距離の許容誤差と有効絞りを修正します。焦点距離を 1% に保持した場合と、焦点距離を 1% に保持した場合では動作が異なります。
- レーザーグレードの基板は吸収や内部含有物がユーティリティストックとは異なるため、どの材料グレードが供給されるかを問い合わせてください。
- コーティング透過データを要求するか、動作波長でのサンプルを確認してください。
- 部品の背後にある品質システムを検証します。一般的な製造に関しては ISO 9001:2015、光学部品が自動車のサプライ チェーンに入る場合には IATF 16949 に準拠しています。
サプライヤーの最大の違いはまさにこれらの点です。 1998 年に中国の常州で設立された精密光学メーカーである常州 Haolilai Photo-Electricity (HLL) は、最終候補に挙げる価値のあるプロフィールを示しています。 ISO 9001:2015、ISO 14001:2015、および IATF 16949 認定の品質システム。そして製品範囲は、20 か国以上のレーザー、自動車、半導体、家庭用電化製品の顧客にサービスを提供しています。特定の波長、絞り、またはコーティング要件について、購入者は次のことができます。 カスタマイズされた見積もりをリクエストする そして、最初に提供されたバッチを、後続のボリュームの真の認定サンプルとして扱います。

 苏公网安备32041102000130号